
捷诚石墨
13549365158
更多信息资讯扫描二维码咨询了解


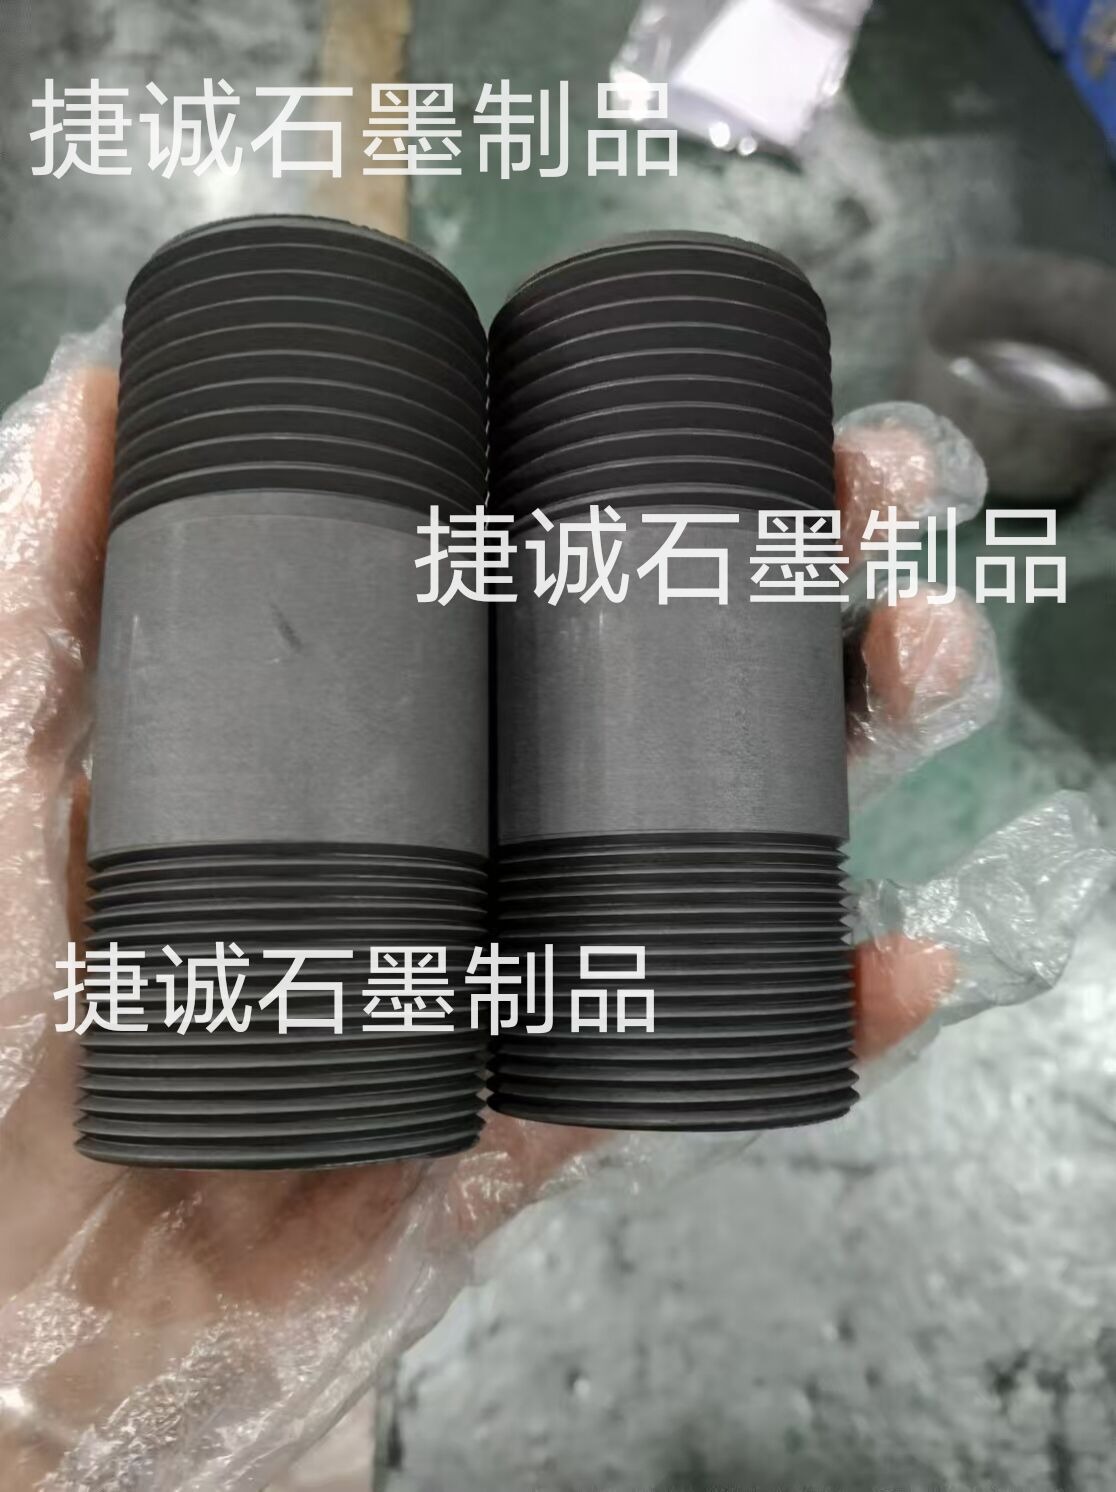
真空炉石墨风管的要害测量项目与方法
线性规范测量
直径/长度:
东西:三坐标测量机或激光扫描仪。
方法:在风管轴向和径向选取3-5个截面,每个截面测量4个对称点,取平均值。
精度要求:直径公役±0.005mm,长度公役±0.01mm。
壁厚:
东西:超声波测厚仪(频率5MHz,分辨率0.001mm)。
方法:在风管周向均匀选取8个点,测量壁厚并核算极差。
精度要求:壁厚公役±0.003mm。
形状精度测量
圆度:
东西:圆度仪或三坐标测量机。
方法:测量风管横截面,核算最大与最小半径差。
精度要求:圆度过错≤0.005mm。
圆柱度:
东西:三坐标测量机。
方法:沿风管轴向选取5-7个截面,核算各截面圆心坐标过错,归纳点评圆柱度。
精度要求:圆柱度过错≤0.01mm。
直线度:
东西:激光干涉仪或自准直仪。
方法:测量风管轴线直线度,采样间隔100mm。
精度要求:直线度过错≤0.005mm/m。
表面质量测量
表面粗糙度:
东西:触针式表面粗糙度仪(取样长度0.8mm,判定长度4mm)。
方法:在风管内、表面面各选取3个区域,测量Ra值。
精度要求:Ra≤0.4μm(精细加工)或Ra≤0.8μm(一般加工)。
表面缺陷:
东西:工业内窥镜(分辨率≥50万像素)或光学显微镜(扩展倍数100-500倍)。
方法:检查风管内、表面面是否有裂纹、气孔、搀和等缺陷。
判定规范:缺陷深度≤0.01mm,面积≤0.1mm2。
方位精度测量
同轴度:
东西:三坐标测量机。
方法:测量风管两头圆心坐标,核算同轴度过错。
精度要求:同轴度过错≤0.005mm。
垂直度:
东西:三坐标测量机或直角尺+塞尺。
方法:测量风管法兰面与轴线的垂直度。
精度要求:垂直度过错≤0.01mm。
-
2023-11-22
-
2024-04-10
-
2024-04-10
-
2024-04-10
-
2024-04-11
-
2024-04-19