
生产石墨电极单管式半连续浸渍生产系统
出产石墨电极单管式半接连浸渍出产系统
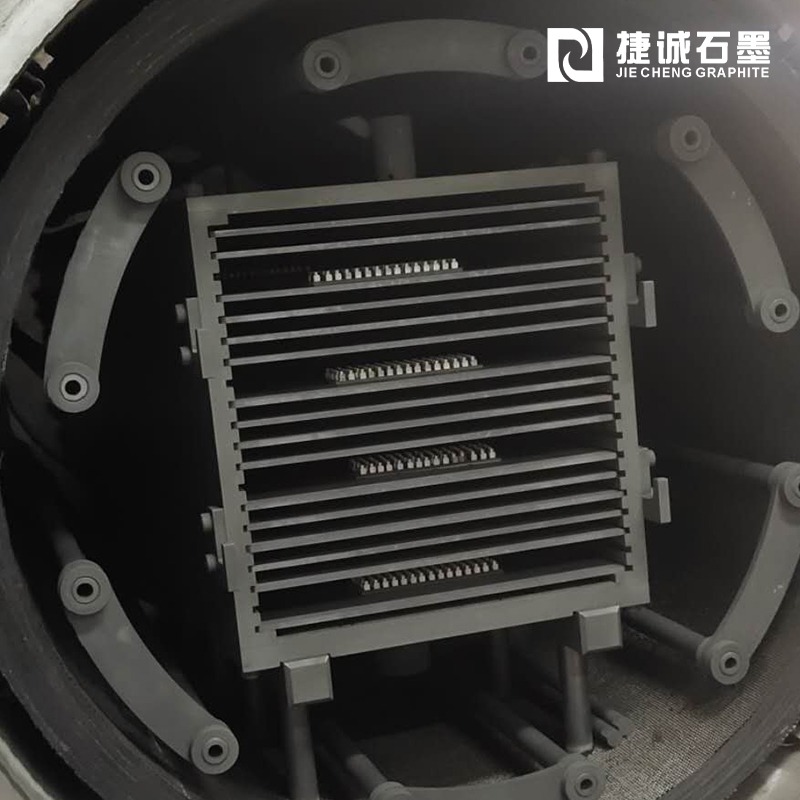
专门用于出产直径600mm石墨电极的这种浸渍出产系统由一台加热炉及一台内径700mm、长10~20m左右的浸渍管组成,浸渍管为双层,夹层内通导热油加热在加热炉内加热到指定温度的焙烧品滚动到顶推机上,再推入浸渍管中(每根浸渍管可放进2.5m长的焙烧品4~8根),关闭管门,先进行真空排气,排气完毕后由沥青泵输入浸溃剂,由浸渍剂自身的压力加压,压力到达1.5~1.6MPa。加压完毕,排出浸渍剂,翻开浸溃管的两端管门,在一头顶入待浸焙烧品的一起,将已经浸好的产品从浸渍管的另头推出来,滚进水池中冷却,一次浸渍周期为3~4h。这种浸溃设备出产单一标准产品时效率较高,但不适用于多标准产品出产。浸渍车间其他设备
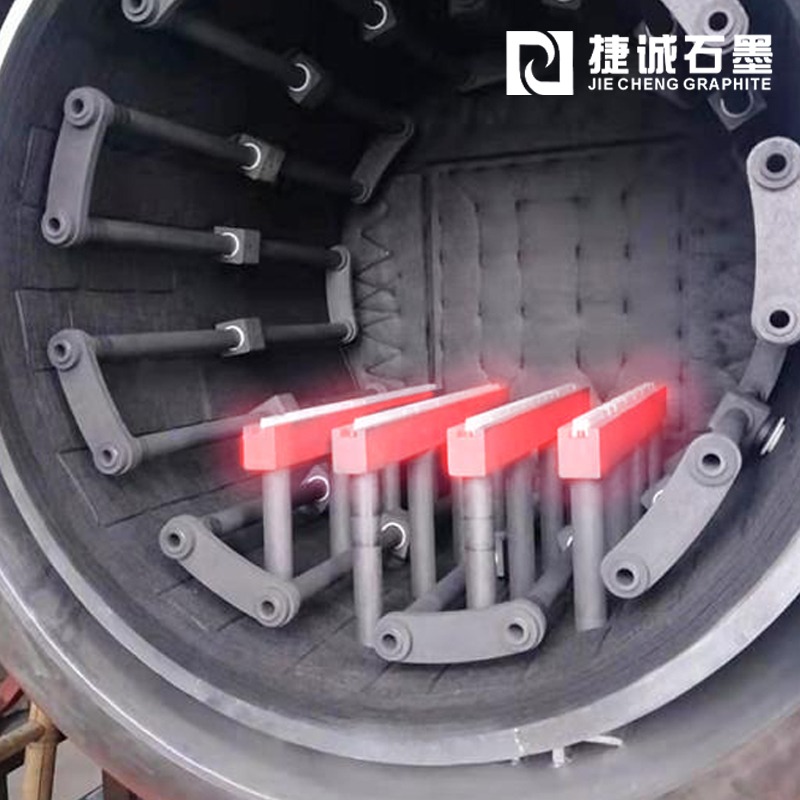
20世纪80年代曾经,中国大都炭素厂出产石墨电极运用结构比较简单的地上式预热炉或地下式预热炉,热介质为煤气燃烧后发生的焰气。这两种预热炉都存在加热温度不均匀和能耗高的缺陷,特别是炉内各点温差较大。以地上式预热炉为例,由煤气燃烧炉发生的焰气经地下烟道进入预热炉的底部烟道,再由底部烟道拱顶上的4个出气孔进入炉膛。由于装入预热炉内的产品筐对焰气活动有必定阻力,一起焰气本身活动时为上升趋势,因而大部分焰气经产品筐两侧上升到炉顶,少部分焰气通过产品筐内产品之间的空隙上升到炉顶,不能在预热炉内构成循环气流,加上炉门关闭不严,炉内为负压,大量冷空气进入预热炉内,加大了温差,致使预热炉内遍地温差有时高达120~180c,一部分产品过热而发生氧化,而另一部分产品没有预热到指定温度,影响浸渍质量。吉林炭素厂出产石墨电极对此作了改进,如取消了煤气燃烧炉,选用可调高速煤气喷嘴在预热炉上直接发生高温焰气。喷嘴安装在拱顶与产品筐上部距离的中间方位。喷嘴喷出的高温焰气具有较大的动能,对炉内气流发生强烈的卷吸和搅排作用,焰气围绕产品筐构成杰出的循环,从而到达均衡炉内温度的意图,炉内遍地温差下降到30℃以内,并增设了焰气的二次循环系统,由一台高温风机来完成,使预热炉排出的废气一部分作为二次循环风利用。改造后预热炉呈微正压操作,焰气中氧含量降低到4%以下,每吨产品的煤气消耗量削减20%。