
CNC加工石墨模具的技术:从设备、治具到刀具
CNC加工石墨模具的技术:从设备、治具到刀具
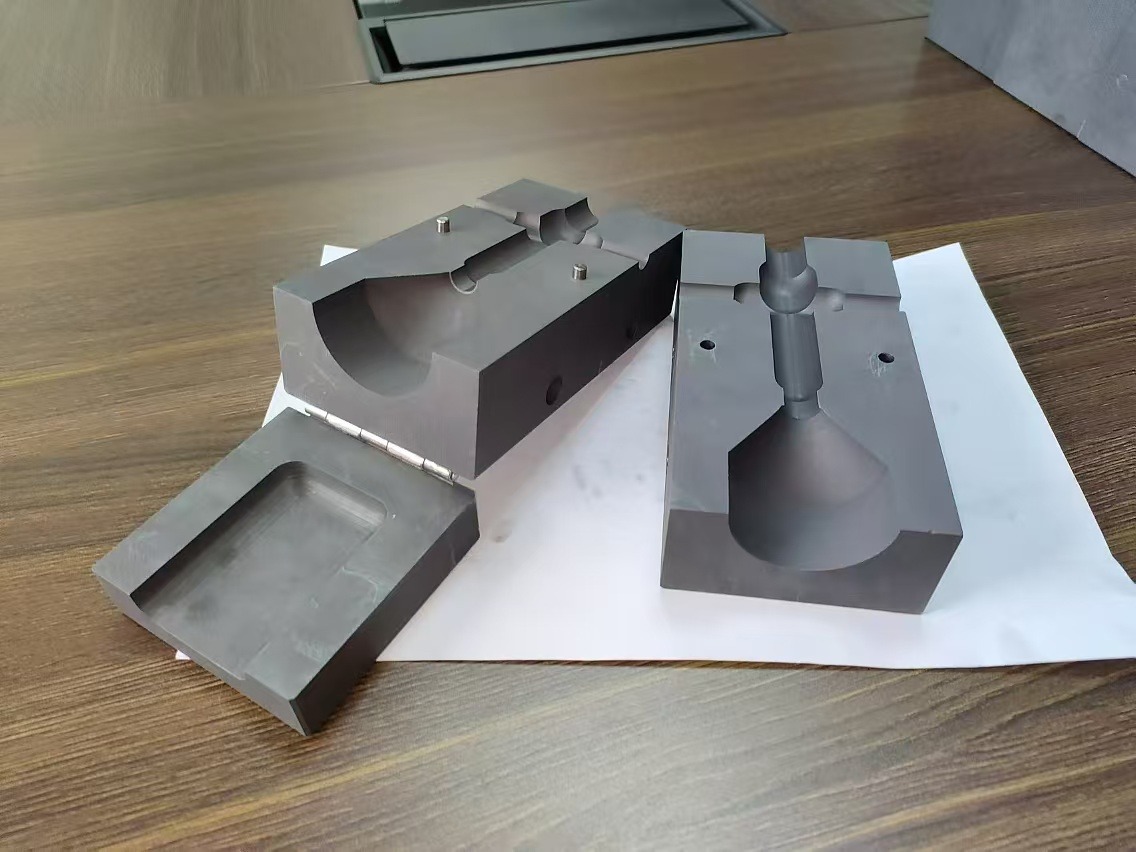
3D玻璃的热弯底子现已确认选用石墨模具,这对CNC来说多了一项石墨加工工艺。因石墨质料自身原因,并不是一切的CNC都能够加工,其间从设备的选择、治具规划、刀具选择等有许多问题需求留意,据悉,石墨模具方面约占热弯不良率的20%。
一、石墨模具CNC加工前需做哪些“准备工作”
1.选好石墨加工设备
(1)吸尘强度要高
石墨模具加工对机器要求很严峻,粉末不只对机器构成损伤,对人也会构成一定的损伤,所以对设备吸尘强度的建议是:
1)变频器控制吸尘器运作,减少颤动源
2)吸尘口挨近加工区域,快速吸尘
3)守时吹尘规划,使旮旯里堆积的石墨粉尘被吹起,并吸走,不会滞留在机器内部
4)刀库门带吹气设备,避免石墨粉尘进入刀库,粘上刀柄影响加工精度
(2)机床密封性很重要
刀库的密封包含Y轴的规划的密封都要做到很严峻,机床的密封性假设做得欠好的话,设备进入粉尘,底子上不逾越3个月,有些电子元件就渐渐损坏。建议Y轴防尘罩一体化规划,防护功能晋级。
(3)一般需用固态导轨油
石墨的设备一般用固态导轨油,石墨的导轨油仍是会滴油的原因是油污时间一长就会堆积,发生废油,废油也会渐渐滴到石墨或是机台里面,建议:
1)导轨油一旦滴落石墨表面,即损坏材料;
2)运用滴油回收设备,守时吸油,废油回收。
2.规划好加工治具
真空治具
真空治具,一个治具能够做两个或多个的产品。现在很多都是真空吸附台,一个机台上能够装大的、小的,达3-4个。有的石墨加工用的是工装,但这是做模具电极的;做石墨模具一般都会选用真空吸附台,加工标准稳定,变形量也小。
3.选好刀具
石墨加工的难点也在刀具上面,刀具磨损的非常快,国内一般的刀具也就3-4个小时,好一点的5个小时。国外的进口刀具大大约也就6-8个小时。选择刀具时尽量选择平底带R刀,不要选择平底刀(开粗精修的时分)。由于平底刀的刀尖是锋利的,切削出来石墨会简略崩。石墨比较硬也比较脆,用太过尖利的去切它,会简略崩掉。所以我们现在切削时都会选带点R角的刀具(0.5R或是0.2R)。
球刀一般是用来精修。损耗最大是如下图的R刀,一套模具其加工时间要2个小时,做的精细的要3个小时。现在国内也在努力的研究刀具的质料和涂层,希望它的加工时间变的更久本钱会下降。
4. 在不同加工阶段下设置好参数、选好刀具
1) 开粗
开粗石墨加工途径
简略的石墨加工途径,是开粗的途径,周围是扩展的开粗的切削深度,每刀的加工量。
参数的设置:
切削量:2~3mm,加工速度:3~4m/min,主轴转速:10000~12000rpm
刀具的选择:
开粗刀:四刃,10~12mm
(直径过小:速度慢,加工没效率)
(直径过大:刀摆大,影响加工精度)
2) 中粗
中粗石墨加工途径
中粗的刀路,一般我们会选用R刀在精修之间中粗一下,这样对减少精修的量,那么精修的刀磨损会小一点。
参数的设置:
切削量:0.5mm,加工速度:3m/min,主轴转速:15000rpm
刀具的选择:
R刀:R3(带曲面,曲面略微大,适合曲面开粗)
3) 精修
精修石墨加工途径
精修的加工途径,精修加工爬坡的曲面很多种途径:0°、45°、90°、包含环形的都有在切削,现在切削效果最好的仍是90°的,90°遍及来说是比较好的。一般用R刀精修,效果也是比较好的,可是国外的机床用圆鼻刀,这对机床精度要求很高。像牧野、米克朗的切出的精度就很高,用圆鼻刀切出来也会很亮,底子上切出来不必抛光。
参数的设置:
切削量:0.03mm,加工速度:3m/min,主轴转速:22000rpm
刀具的选择:
凸模:R刀:R2(曲面小,可设置高转速,颤动小,进步加工效果)
凹模:圆鼻刀(平底带R刀) (6R0.5/4R0.2)
(6&4代表直径,0.5&0.2代表R角度,R角度越小,标明加工规模越小,加工更精细,可处理凹模中旮旯方位加工。)
二、石墨CNC加工中会遇到哪些问题及怎样处理
1.刀线问题
1)刀具问题:建议尽量运用高质量刀具。现在刀具质料以及涂层配方,多进口为宜。国内刀具的质料和涂层还在持续深入研究当中。
2)后处理:协作数控体系的专用后处理程序。
2.暗纹问题
机床、刀具等都会影响精度,发生暗纹。
1)体系问题:体系设置需调整,选择“高精修”形式,协作体系专用后处理;
2)走刀方式:建议最好两轴一同移动,而非三轴一同移动。45°一般运用三轴一同动,三轴一同动的话效果没那么好,简略发生刀纹。